 Zaloguj się
Jak ograniczyć drgania w układach techniki liniowej? Poradnik
Gdy wózek prowadnicy liniowej zaczyna drgać podczas ruchu, a jakość obrabianej powierzchni spada, podejrzenie pada zwykle na napęd lub nastawy sterownika. Często okazuje się jednak, że źródłem problemu jest mechanika układu: nierówna baza montażowa, luz albo nadmierny preload, duży wysięg obciążenia lub zbyt agresywny profil ruchu. Drgania ogranicza się więc trzytorowo – przez poprawę geometrii i sztywności bazy, dobór komponentów o właściwej klasie dokładności i nośności oraz złagodzenie ramp przyspieszeń. Poniżej omawiamy źródła drgań, wpływ montażu i prowadzenia oraz elementy, które warto sprawdzić w pierwszej kolejności.
Spis treści:
- Skąd biorą się drgania w układach techniki liniowej?
- Jak montaż wpływa na stabilność pracy układu liniowego?
- Wpływ prowadzenia, obciążenia i prędkości na drgania
- Które elementy układu przeanalizować przy problemach z drganiami?
- FAQ
Skąd biorą się drgania w układach techniki liniowej?
Drgania powstają tam, gdzie w torze przenoszenia siły pojawia się luz, niedostateczna sztywność albo wymuszenie o częstotliwości bliskiej częstotliwości własnej konstrukcji. W technice liniowej mechanizmy te zwykle się nakładają: luz osiowy między śrubą kulową a blokiem łożyskującym daje odbicie przy zmianie kierunku, zbyt cienki wałek ugina się pod obciążeniem, a gwałtowne starty wprowadzają impuls wzbudzający.
Drugą grupą przyczyn jest zużycie eksploatacyjne. Ubytek smaru, zanieczyszczenia pod zgarniaczem i mikrowżery na bieżniach zmieniają tarcie z płynnego na skokowe, co daje szarpanie przy małych prędkościach i bywa mylone z usterką serwonapędu.
Jak montaż wpływa na stabilność pracy układu liniowego?
Montaż odpowiada za większość drgań, których nie da się usunąć doborem droższych komponentów. Prowadnica przykręcona do niepłaskiej lub podatnej płyty przejmuje jej odkształcenia, a wózek pokonuje wymuszony tor falisty. Podobnie działa nierównoległość szyn w jednej osi: wózki pracują przeciw sobie, rośnie opór ruchu i pojawia się wibracja powtarzalna na całej długości.
Przy montażu części do maszyn przemysłowych w osiach liniowych warto skontrolować cztery punkty:
- płaskość i sztywność powierzchni bazowej oraz powierzchnię oporową ustalającą szynę bocznie,
- kolejność i moment dokręcania śrub, prowadzone od bazy ku końcowi szyny,
- współosiowość napędu, kompensowaną przez sprzęgła mieszkowe,
- podparcie długich wałków, dla których dostępne są wałki łożyskowe z podporą.
Okres postojów technologicznych, typowy dla lipca i sierpnia, jest najlepszym momentem na weryfikację geometrii bazy, bo wymaga ona rozkręcenia osi.
Wpływ prowadzenia, obciążenia i prędkości na drgania
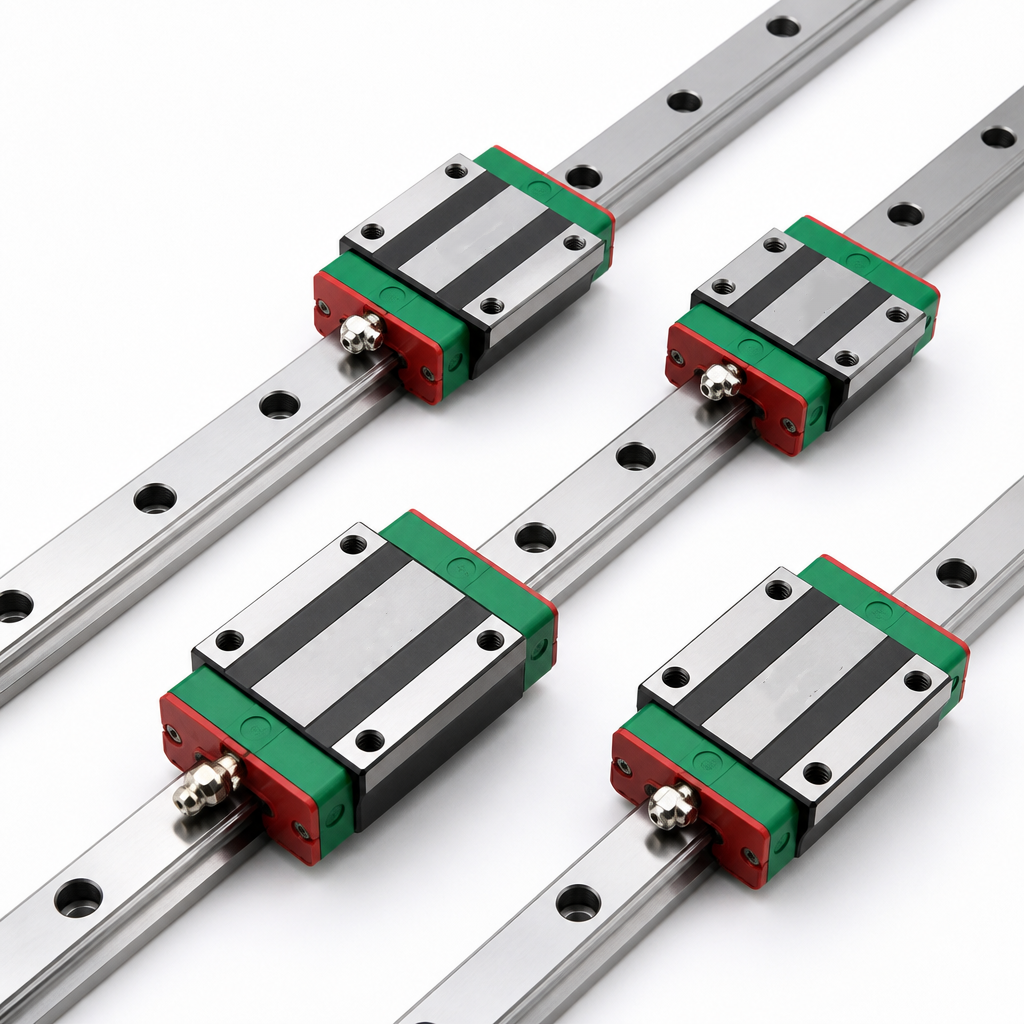
Sposób prowadzenia i rozkład obciążenia decydują o sztywności układu, a więc o jego podatności na drgania. Prowadnica szynowa profilowa przenosi momenty we wszystkich kierunkach i pozwala na krótszy rozstaw wózków. Układ wałkowy z łożyskami liniowymi jest tańszy i bardziej tolerancyjny na błędy montażu, wymaga jednak większego rozstawu tulei i podparcia wałka.
Na sztywność i stabilność ruchu wpływa również sposób rozmieszczenia obciążenia względem prowadzenia. Decydujący może być wysięg masy względem osi prowadzenia. Wózek obciążony centralnie pracuje stabilniej, natomiast przesunięcie ładunku na wspornik zwiększa moment przechylający, który może wzbudzać drgania podczas przyspieszania i hamowania. Dlatego przed zastosowaniem większego rozmiaru prowadnic i wózków liniowych warto w pierwszej kolejności ograniczyć wysięg i zoptymalizować rozmieszczenie masy.
Znaczenie ma również prędkość ruchu – sama jej wartość nie zawsze jest problemem, większe znaczenie mają przyspieszenia na granicach ramp oraz praca w pobliżu prędkości krytycznej śruby.
Które elementy układu warto przeanalizować przy problemach z drganiami?
Diagnostykę zaczynamy od objawu, a nie od wymiany najdroższego podzespołu. Tabela porządkuje scenariusze najczęstsze w praktyce serwisowej:
| Objaw | Prawdopodobna przyczyna | Kierunek działania |
| Odbicie i błąd pozycji przy zmianie kierunku | Luz osiowy w napędzie śrubowym lub jego zabudowie | Kontrola bloków łożyskujących i nakrętki |
| Szarpanie przy małych prędkościach | Ubytek smaru, zanieczyszczenia, zużyte bieżnie | Przegląd smarowania i uszczelnień, ocena zużycia |
| Drganie narastające z prędkością | Prędkość krytyczna śruby lub rezonans ramy | Zmiana zakresu prędkości, skrócenie odcinka swobodnego |
| Wibracja cykliczna na całej długości | Nierównoległość szyn, odkształcona baza, ugięcie wałka | Pomiar geometrii bazy i ponowny montaż |
Taka kolejność zamyka większość zgłoszeń bez wymiany całej osi. Jeżeli diagnoza wskazuje na błąd doboru, warto porównać pracujące elementy z asortymentem prowadnic marki LTR i śrub oraz nakrętek kulowych w ofercie Atlantis, a nietypowe wsporniki i płyty adaptacyjne zamówić w ramach obróbki CNC pod rysunek klienta lub na platformie B2B Atlantis.
Ograniczanie drgań to praca na trzech poziomach naraz: geometrii montażu, doboru komponentów i profilu ruchu. Pominięcie któregokolwiek sprawia, że problem wraca po kilku tygodniach, zwykle w gorszym momencie niż planowany przegląd.
Jeśli temat Cię zainteresował, sprawdź również:
- Klasy dokładności w technice liniowej: co oznaczają i jak wpływają na pracę systemu – wyjaśnia klasy C, H, P i SP oraz skutki mieszania komponentów o różnej dokładności, co bywa bezpośrednią przyczyną drgań.
- Prowadnice liniowe w budowie maszyn – przegląd konstrukcji szynowych i zasad ich osadzania na powierzchniach bazowych.
- Wałki liniowe hartowane powierzchniowo i szlifowane – dane o wykonaniu wałków prowadzących i wersjach z podporą, istotnych przy walce z ugięciem.
- Łożyska liniowe: zamknięte, otwarte, z kołnierzem i w obudowie – porównanie wykonań tulei kulkowych i ich wpływu na pracę osi.
FAQ – najczęściej zadawane pytania
Nie zawsze. Wyższe napięcie wstępne zwiększa sztywność i redukuje luz, ale podnosi opór ruchu, temperaturę i tempo zużycia elementów tocznych. Poziom preloadu dobiera się do wymaganej dokładności aplikacji, a nie maksymalizuje.
Wskazówką jest rozkład objawu wzdłuż osi. Ugięcie wałka daje drganie najsilniejsze w środku przejazdu i zależne od obciążenia, a błąd prowadnicy szynowej powtarza się na całej długości i nie znika po odciążeniu wózka. Pomocna bywa próba ręcznego przesunięcia osi bez napędu.
Tak, Atlantis prowadzi obróbkę skrawaniem CNC: wykonuje nowe elementy według dokumentacji technicznej lub przerabia półprodukty, na przykład skraca wałek albo wykonuje płytę adaptacyjną pod wózek. Zakres i termin zlecenia warto ustalić z działem technicznym, przesyłając rysunek na adres sklep@atlantis-pt.pl.